
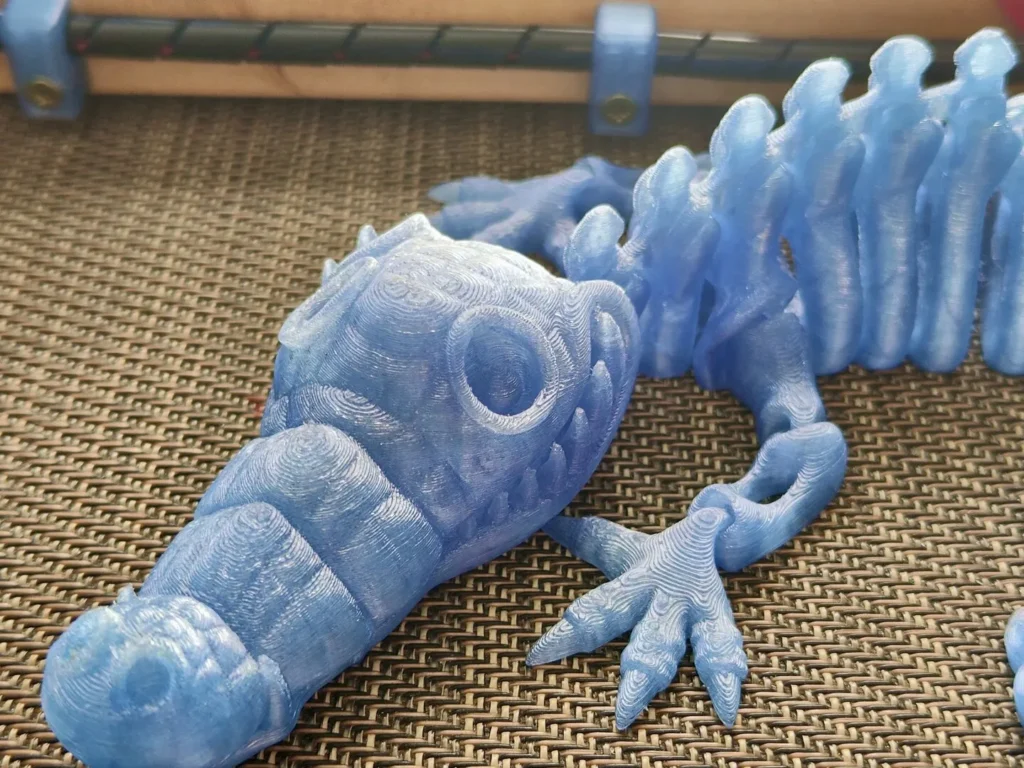
Fabricar tu propio filamento de impresión 3D a partir de botellas de PET recicladas mediante pultrusión es un proceso gratificante, pero ajustar tu impresora 3D para este material puede plantear algunas dudas.
Para ayudarte a sacar el máximo partido a tus máquinas, herramientas y kits PETALOT, he recopilado una lista de perfiles de inicio probados para varias impresoras 3D que tengo o he probado.
Consejos prácticos para imprimir PET con éxito
Antes de importar un perfil en tu laminador, ten en cuenta estas recomendaciones esenciales, aprendidas de pruebas reales y de las preguntas más comunes de la comunidad:
- Calibra tu ratio de flujo (multiplicador de extrusión): El ratio de flujo es el ajuste más crítico al imprimir PET reciclado. Varía según el grosor de la pared de la botella y la uniformidad de la tira. Considera los valores de estas tablas como un punto de partida, pero calibra siempre el ratio de flujo para tu material concreto y vuelve a comprobarlo con cada nuevo lote de filamento.
- Adherencia a la cama y selección de la placa de impresión: El PET reciclado se adhiere con muchísima fuerza a las superficies de impresión. Se recomiendan encarecidamente las láminas de PEI texturizado/rugoso. Evita imprimir directamente sobre vidrio liso o PEI liso sin un agente desmoldante (como barra de pegamento o laca para el pelo) para evitar arrancar partes de la superficie de la cama al retirar la pieza. Deja siempre que la cama se enfríe por completo antes de retirar tus impresiones.
- Ajuste del ventilador de capa: A diferencia del PLA, que requiere un enfriamiento del 100 %, el PET necesita un enfriamiento de bajo a moderado (normalmente entre el 5 % y el 40 %) para garantizar la máxima resistencia entre capas y la integridad estructural.
- Diseño para PET reciclado: El PET reciclado produce piezas fuertes y resistentes. Sin embargo, si una unión fina o delicada se rompe bajo un impacto fuerte, los bordes rotos pueden ser rígidos y afilados. Para modelos funcionales o juguetes, es mejor diseñar estructuras robustas de una sola pieza en lugar de piezas finas muy articuladas.
- Hacer bobinas continuas (empalme): Para hacer bobinas grandes con varias botellas, extruye primero cada botella por separado hasta convertirla en filamento y luego une los filamentos ya terminados. No intentes soldar o unir tiras planas de botella antes de pasarlas por el hotend del PETALOT: las uniones de tiras tienden a romperse o atascarse durante la pultrusión. Puedes encontrar guías de empalme y plantillas de alineación en nuestra página de preguntas frecuentes.
Perfiles de impresora probados
Estos ajustes son puntos de partida probados. Imprime una pieza de prueba pequeña, verifica el acabado superficial y la unión entre capas, y ajusta según sea necesario.
Sovol SV07
| Ajuste | Valor |
|---|---|
| Temperatura de boquilla | 251 °C |
| Temperatura de la cama (PEI) | 65 °C |
| Ventilador de enfriamiento de capa | 5 – 25 % |
| Ratio de flujo | 1.24 * |
| Velocidad volumétrica máxima | 3.5 mm³/s |
Descargar perfil: PET_Sovol-SV07.zip
Flashforge Adventurer 5M
| Ajuste | Valor |
|---|---|
| Temperatura de boquilla | 258 °C |
| Temperatura de la cama (PEI) | 75 °C |
| Ventilador de enfriamiento de capa | 20 – 40 % |
| Ratio de flujo | 1.22 * |
| Velocidad volumétrica máxima | 4 mm³/s |
Descargar perfil: PET_Flashforge-Adventurer-5M.zip
Elegoo Neptune 4 Pro
| Ajuste | Valor |
|---|---|
| Temperatura de boquilla | 268 °C |
| Temperatura de la cama (PEI) | 80 °C |
| Ventilador de enfriamiento de capa | 5 – 18 % |
| Ratio de flujo | 1.22 * |
| Velocidad volumétrica máxima | 3.8 mm³/s |
Descargar perfil: PET_Elegoo-Neptune-4-Pro.zip
Flashforge AD5X
| Ajuste | Valor |
|---|---|
| Temperatura de boquilla | 258 °C |
| Temperatura de la cama (PEI) | 75 °C |
| Ventilador de enfriamiento de capa | 20 – 40 % |
| Ratio de flujo | 1.22 * |
| Velocidad volumétrica máxima | 4 mm³/s |
Descargar perfil: PET_Flashforge-AD5X.zip
Bambu Lab A1
| Ajuste | Valor |
|---|---|
| Temperatura de boquilla | 259 °C |
| Temperatura de la cama (PEI) | 70 °C |
| Ventilador de enfriamiento de capa | 20 – 40 % |
| Ratio de flujo | 1.3 * |
| Velocidad volumétrica máxima | 4 mm³/s |
Descargar perfil: PET_Bambu-Lab-A1.zip
Anycubic Kobra 3 V2
| Ajuste | Valor |
|---|---|
| Temperatura de boquilla | 242 °C |
| Temperatura de la cama (PEI) | 75 °C |
| Ventilador de enfriamiento de capa | 30 – 50 % |
| Ratio de flujo | 1.17 * |
| Velocidad volumétrica máxima | 3.5 mm³/s |
Descargar perfil: PET_Anycubic-Kobra-3-V2.zip
Flashforge Creator 5
| Ajuste | Valor |
|---|---|
| Temperatura de boquilla | 260 °C |
| Temperatura de la cama (PEI) | 70 °C |
| Ventilador de enfriamiento de capa | 25 – 45 % |
| Ratio de flujo | 1.2 * |
| Velocidad volumétrica máxima | 5.5 mm³/s |
Descargar perfil: PET_Flashforge-Creator-5.zip
Snapmaker U1
| Ajuste | Valor |
|---|---|
| Temperatura de boquilla | 265 °C |
| Temperatura de la cama (PEI) | 70 °C |
| Ventilador de enfriamiento de capa | 30 – 55 % |
| Ratio de flujo | 1.18 * |
| Velocidad volumétrica máxima | 5.1 mm³/s |
Descargar perfil: PET_Snapmaker-U1.zip
* El ratio de flujo depende del filamento de PET concreto que fabriques. Calíbralo para tu propio material y vuelve a comprobarlo con cada nuevo lote.
Cómo importar un perfil
- Descarga el archivo ZIP con el perfil para tu impresora.
- Open your slicer — OrcaSlicer, Bambu Studio or any other compatible slicer — and select your printer preset (add it from the printer list if it is not there yet).
- Ve a
Archivo > Importar > Importar configuracionesy selecciona el archivo zip. - Select the new preset in the filament list. Use your printer’s default process preset.
- If your slicer does not import it that way, copy the JSON file into your user filament preset folder and restart the program.
Los ajustes predefinidos son independientes (sin herencia), por lo que se importan sin que se produzcan errores del tipo «no se ha encontrado el ajuste predefinido principal».
¿Usas otro laminador o una impresora que no está en la lista?
Si usas PrusaSlicer u otro modelo de impresora que no aparece arriba, utiliza estos ajustes generales de referencia como punto de partida:
- Temperatura de boquilla: >= 255ºC
- Temperatura de la cama: >= 65ºC
- Ratio de flujo / multiplicador de extrusión: >= 120% (1.2)
- Velocidad volumétrica máxima: >=3.5 mm3/s
- Ventilador de enfriamiento de capa: 20% – 40%
¡Feliz reciclaje y feliz impresión!